Bilan par zone
Découpage selon orientation, densité d’équipements, horaires et exigences du procédé afin d’éviter une puissance uniforme arbitraire.
Maintenir des conditions homogènes autour des lignes sensibles malgré les apports des équipements, l’occupation variable et les façades exposées au soleil.
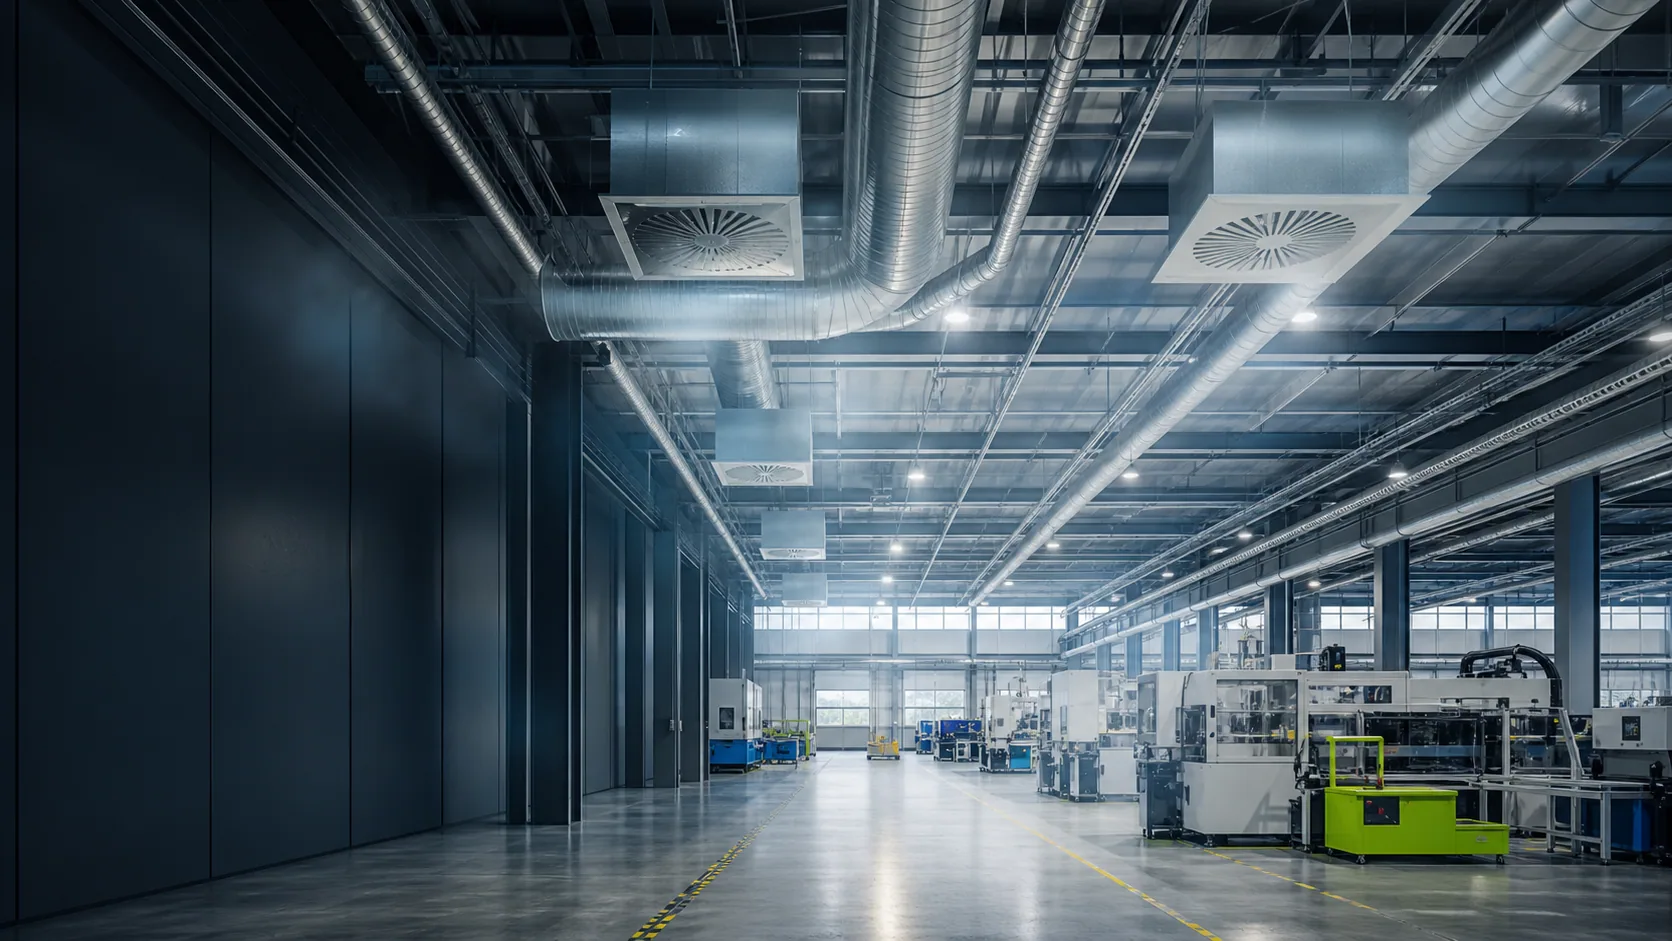
L’atelier fonctionne en deux équipes. Les charges internes évoluent avec les lignes actives et certaines zones présentent des écarts de température liés à une reprise d’air mal positionnée.
Les chiffres ci-dessus servent à rendre le raisonnement lisible. Une étude réelle nécessite des relevés de site, les données du procédé et la réglementation applicable.
Une hypothèse non validée peut modifier le débit, la technologie, la puissance, la sécurité ou le coût global.
Puissances dissipées confirmées par mesures électriques
Enveloppe et apports solaires modélisés
Taux d’air neuf issu du bilan d’occupation et de pollution
Tolérance hygrométrique définie par le procédé
Chaque étape protège la suivante et doit rester cohérente avec les régimes de production.
Découpage selon orientation, densité d’équipements, horaires et exigences du procédé afin d’éviter une puissance uniforme arbitraire.
Production centralisée redondée et unités de traitement d’air sectorisées pour concilier continuité et modulation.
Soufflage réparti à vitesse contrôlée, reprises éloignées des bouches et traitement spécifique des points chauds.
Consignes par zone, variation des débits, suivi énergétique et séquences dégradées en cas d’indisponibilité d’un groupe.